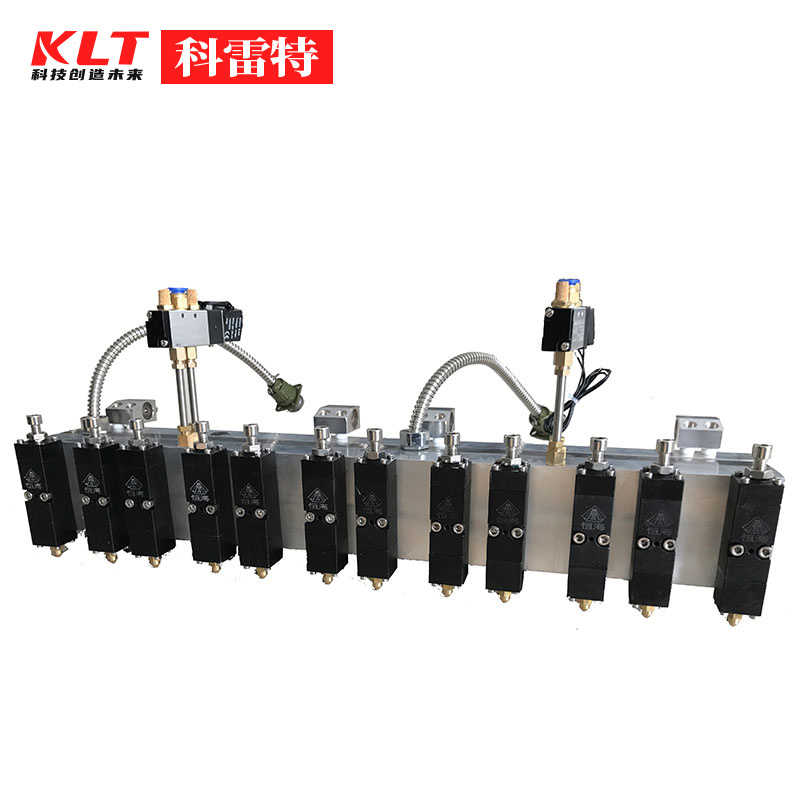
多头组合流线枪的多枪头结构与多道并行施胶
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年10月04日
信息摘要:
在条状(流线)施胶工艺中,单个流线枪一次只能喷出一条或有限宽度的胶线,当产品幅面较宽、需要同时布置多条平行胶道,或同一工件上有多个施胶位置时,单枪往往要往复走多次,效率受限且各道胶线之间的位置和胶量难以保持一致。多头组合流线枪正是为这类需求
在条状(流线)施胶工艺中,单个流线枪一次只能喷出一条或有限宽度的胶线,当产品幅面较宽、需要同时布置多条平行胶道,或同一工件上有多个施胶位置时,单枪往往要往复走多次,效率受限且各道胶线之间的位置和胶量难以保持一致。多头组合流线枪正是为这类需求设计:它把两个或多个流线枪头按一定间距集成安装在同一枪座或横梁上,由分胶装置把同一热熔胶主机送来的胶液分配到各个枪头,各头同步或独立控制出胶,随着工件与枪座之间一次相对运动,就在材料上同时形成多条平行、等距的胶线,从而以一道工序完成多道、宽幅施胶,明显提高生产效率和胶道一致性。
一、多头组合的结构组成
多头组合流线枪主要由枪座(横梁)、若干流线枪头、进胶与分胶系统、独立控制阀以及过滤和加热保温部分组成。枪座用于把多个枪头固定在同一基准上,枪头位置通常设计成沿横梁方向可调,以便按产品要求改变胶道间距或避让工件结构。热熔胶经主管进入分胶块(分胶器)后被均匀分配到各个枪头,每个枪头可由独立的胶阀控制开闭,实现“多头同步”或“按头单独”出胶。枪体和分胶通道全程加热保温,避免胶液在分流过程中降温变稠。与单枪相比,它的关键在于分胶均匀和各头一致,因此分胶流道设计、过滤和各阀的同步性是结构上的重点。
二、流线(条状)成胶原理
流线枪属于条状施胶枪,其成胶方式与螺旋、纤维枪不同:它不依靠气流把胶束甩散或拉伸,胶液经枪头流道从出胶口连续、平稳地流出,在材料表面形成一条直线状的胶条,胶道走向清晰、宽度和厚度稳定。多头组合时,每个枪头各自对应一条胶道,随枪座与工件的相对平移,多条胶线被同时铺出。由于没有气流雾化,条状施胶不产生飞溅和过喷,胶液利用率高,胶道位置精确,既可以用于平行多道粘接,也可以把多个枪头靠拢、形成更宽的连续上胶带。理解流线成胶“连续出胶、平移成线”的特点,有助于把握多头组合的工艺参数。
三、多头组合的工艺优势
多头组合流线枪最突出的优势是“多道并行、一次成型”。一次走料即可完成过去单枪多次往复才能铺出的多条胶道,大幅缩短施胶时间,也减少了反复启停带来的堆胶和接痕。各枪头固定在同一枪座、间距一次调好,产品之间胶道位置高度一致;由同一主机供胶、各阀同步动作,各道胶量也更均匀。枪头数量和间距可按产品幅面、承胶位置灵活配置,既能做宽幅平行粘接,也能对应多工位、多胶点的并行施胶,对线速度较快、产品规格相对固定的批量生产线尤为适用,是把单道工艺扩展为高效多道工艺的直接手段。
四、典型应用场景与配套
多头组合流线枪适合需要多条平行胶道或宽幅条状上胶的场合,例如宽面板材、纸板和泡沫的复合粘接,包装、托盘和箱体的多点并行封合,床垫、过滤材料、门板和装饰板的多道上胶,以及多工位、多型腔产品的同步粘接。它通常安装在生产线横梁或往复机构上,由>热熔胶机集中熔胶,经分胶器稳定分配到各枪头;需要按程序控制走枪轨迹时,可把组合枪装在>三轴点胶机或专用往复机构上,由运动系统控制相对运动与启停。作为>喷胶枪中的条状组合枪型,它与螺旋、纤维枪互补,专司多道、宽幅的条状施胶。
五、使用与维护要点
保证多头施胶一致性,重点在均衡与防堵。投产前应使各枪头高度、出胶口与工件距离一致,并通过调节各阀使各道胶量均衡,避免个别胶道偏粗或偏细;改变胶道间距后要重新核对位置。胶液过滤需充分,杂质容易造成某个枪头堵塞,使对应胶道断胶或变细,发现胶道异常应优先检查该头过滤和出胶口有无积碳、异物。停机时按规程排出余胶或保持保温,防止胶液在分胶流道和枪头内长时间受热炭化;日常检查分胶块、各阀和加热是否正常、有无漏胶。规范的清洁与参数管理,能保证多头组合流线枪长期稳定地一次铺出均匀一致的多条胶道。
总体而言,多头组合流线枪把多个流线枪头集成在同一枪座上,由分胶系统统一供胶、各阀独立或同步控制,借助一次相对运动同时完成多条平行胶道,具有多道并行、宽幅一次成型、胶道位置与胶量一致性好、生产效率高的特点。在分胶均匀、各枪头高度与流量调平、过滤充分且日常维护到位的前提下,它能够高效可靠地承担宽幅、多道条状施胶任务,为板材、包装、复合和多工位产品的稳定粘接提供有力保障。