260-7涂胶枪的枪体结构与中小幅面精准涂胶工艺
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年10月08日
信息摘要:
在热熔胶涂布工艺中,中小幅面的产品往往需要灵活、精准、换线快的涂胶设备。260-7涂胶枪就是为这类需求设计的紧凑型涂胶工具,它把加热保温、出胶控制和涂布头集成在一支枪上,既可以手持操作,也能安装到简易平台上配合供胶主机使用。相比大型涂布设备
在热熔胶涂布工艺中,中小幅面的产品往往需要灵活、精准、换线快的涂胶设备。260-7涂胶枪就是为这类需求设计的紧凑型涂胶工具,它把加热保温、出胶控制和涂布头集成在一支枪上,既可以手持操作,也能安装到简易平台上配合供胶主机使用。相比大型涂布设备,260-7涂胶枪结构简单、上手快,适合中小批量、多品种的生产节奏,在纸箱封边、包装粘接、皮革复合和小型工件的均匀涂胶中得到广泛应用。
一、260-7涂胶枪的枪体结构
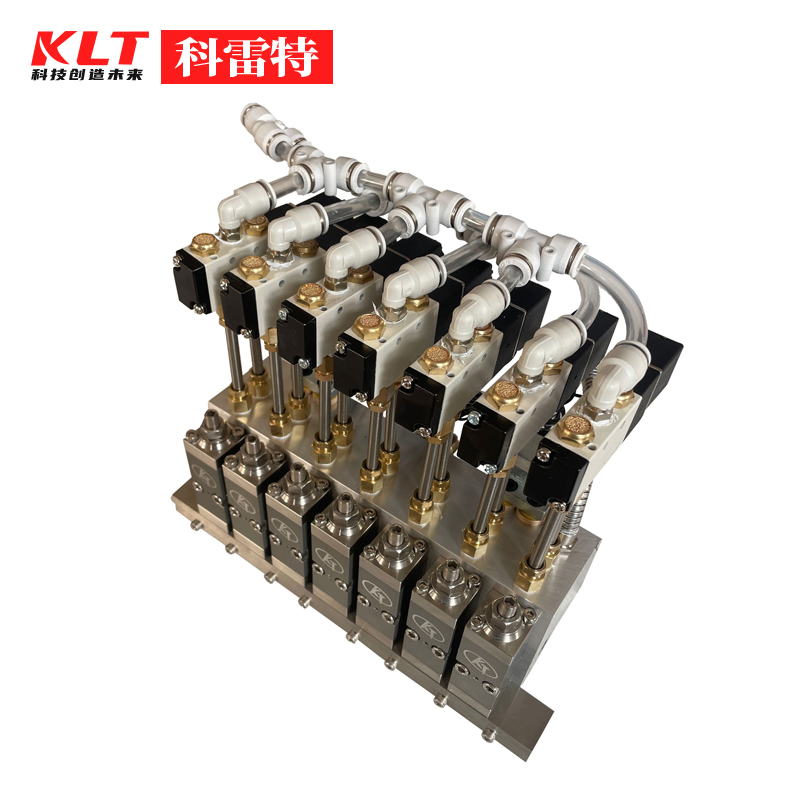
260-7涂胶枪主要由枪体、加热组件、进胶接口、涂胶头和开关控制部分组成。枪体采用导热性能良好的铝合金材料,整体重量轻、热传导快,枪身内部布置加热元件,通电后对整个枪体和流道加热保温,使胶液从进胶口到涂胶口全程保持熔融流动状态,避免中途冷却凝固造成堵塞。进胶接口连接输胶软管,由>热熔胶机集中供胶,熔融胶液通过软管和接口进入枪体流道。涂胶头安装在枪体前端,决定出胶的形式和宽度,是本枪的核心工艺部件。手柄部位做隔热处理,长时间手持操作也不烫手,开关控制灵活,可实现点动出胶和连续出胶的切换。
二、出胶方式与涂布特点
260-7涂胶枪的出胶方式属于涂布型出胶,熔融胶液从涂胶头均匀流出,直接与工件表面接触,形成连续的胶层或胶条。涂胶头的宽度决定了单次涂布的幅宽,通过更换不同规格的涂胶头,可以适应窄边、中等幅面等不同的涂胶需求。胶量的大小由供胶压力和出胶口间隙共同控制:供胶压力稳定时,胶层厚度均匀,涂布边缘整齐;出胶口间隙决定了最大胶量,间隙调好后一般无需频繁调整。与雾化型喷枪不同,涂胶枪的胶线不飞散,适合需要精确控制胶层位置的场合,比如纸盒折边、板材封边和边缘粘接,涂到哪里胶就到哪里,边界干净,不易产生飞胶和污染。
三、260-7涂胶枪的工艺优势
260-7涂胶枪的优势在于灵活、精准和维护简单。一是灵活,机身紧凑、重量轻,手持操作不受工位限制,多品种小批量生产时换胶、换涂胶头都很方便,几分钟就能完成切换。二是精准,涂布型出胶方式决定了胶层位置可控,适合对涂胶边界有要求的产品,不会像喷涂那样出现飞丝和边缘毛刺。三是稳定,枪体加热保温使胶液温度始终处于工艺范围内,配合供胶主机恒温恒压,长时间作业胶量波动小。四是维护成本低,涂胶头、密封件等易损件结构简单、更换方便,不需要复杂拆装。作为>喷胶枪系列中的涂布型枪型,260-7涂胶枪与刮枪、流线枪形成互补,专司中小幅面的接触式均匀涂胶。
四、典型应用场景与配套使用
260-7涂胶枪适合中小幅面的热熔胶涂布场景:纸箱纸盒的封边和折边粘接,包装材料的搭接与定位,皮革、布料和无纺布的分段复合,小型木工件的封边涂胶,以及电子、玩具等小工件的点涂固定。它可以手持作业,适合试产和小批量加工;也可以固定安装在机架上,配合运动机构实现连续自动涂胶,比如安装在>三轴点胶机上,由程序控制走胶轨迹,完成规则工件上的批量涂布。配套方面,260-7涂胶枪通常与中小容量热熔胶机配合使用,供胶量根据涂胶头宽度和走胶速度匹配,保证连续作业时胶量充足且稳定。
五、使用与维护要点
使用260-7涂胶枪时,首先要确认温度设置合适,不同胶种对温度要求不同,温度过低胶液流动性差、涂布不匀,温度过高则容易烧胶、产生气味和积碳。开机后先让枪体充分加热再开始涂胶,避免冷枪出胶堵塞。供胶压力要稳定,压力波动会造成胶层厚薄不均。走枪速度与胶量匹配,速度过快胶层偏薄,过慢则胶量堆积。涂胶头要定期清洁,残胶积碳会影响出胶均匀和涂布边缘整齐,发现出胶一侧偏少时优先检查涂胶头是否局部堵塞。密封件和软管接口要定期检查,防止漏胶和进气。停机时间较长时,应按规定排净余胶或保持保温,防止胶液在枪体流道内固化。
总体而言,260-7涂胶枪以紧凑枪体、涂布型出胶和灵活操作为特点,一次涂布即可获得边界整齐、厚度均匀的胶层,尤其适合中小幅面、多品种的精准涂胶需求。在温度设定合理、供胶稳定、涂胶头清洁的前提下,它既能手持完成小批量灵活涂布,也能装上自动化平台进行连续生产,为包装、复合和封边等工序提供可靠均匀的涂胶保障。