热熔胶齿轮泵的啮合输胶原理与精密流量控制技术
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年09月28日
信息摘要:
热熔胶齿轮泵的啮合输胶原理与精密流量控制技术
在热熔胶涂布和点胶设备中,齿轮泵承担着将熔融胶液从熔缸稳定输送至涂布枪体的核心任务。作为一种容积式泵,齿轮泵以输出压力稳定、流量脉动小、计量精度高的特点,成为热熔胶机中应用最广泛的输胶装置。齿轮泵的结构设计、加工精度和驱动方式直接决定供胶的均匀性和涂布质量。
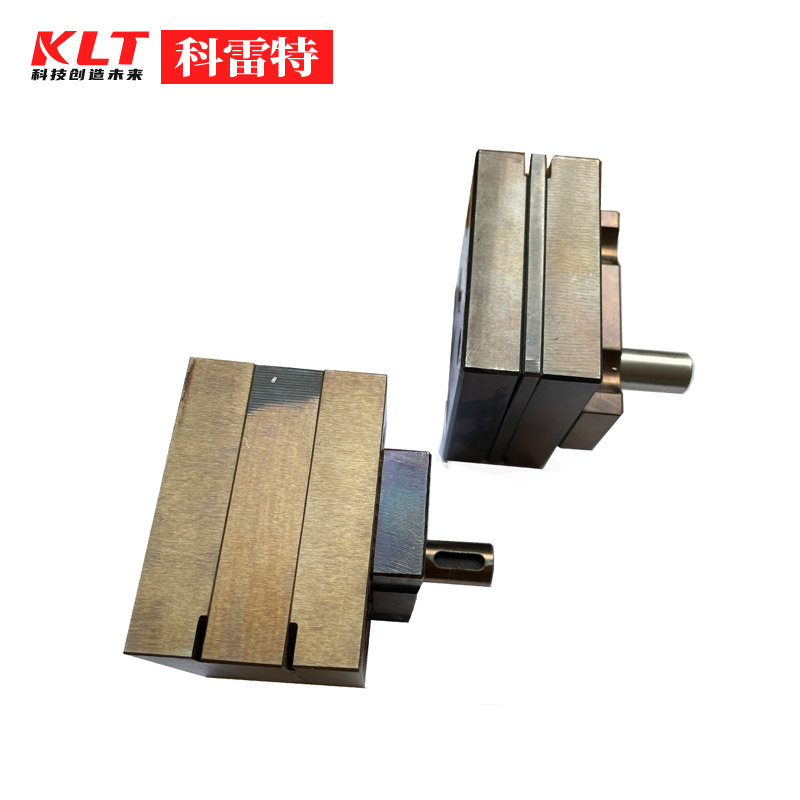
齿轮泵的基本结构由泵壳、主动齿轮、从动齿轮、滑动轴承、前后端板和密封装置组成。泵壳是齿轮和胶液的容纳腔体,需要承受高温和工作压力,通常采用耐高温的工具钢或合金钢制造。一对相互啮合的齿轮安装在泵壳内部,主动齿轮由电机通过减速器驱动旋转,从动齿轮与主动齿轮啮合后同步转动。齿轮与泵壳内壁之间保持精密的配合间隙,间隙大小直接影响泵的容积效率和密封性能。端板覆盖在齿轮两侧,形成完整的密闭工作腔,轴承支撑齿轮轴并保证旋转精度。
齿轮泵的工作原理基于齿轮啮合造成的容积变化。当齿轮转动时,在轮齿逐渐脱离啮合的吸液腔一侧,齿间密闭容积增大,形成局部负压,熔缸中的胶液在压差作用下被吸入齿槽。随着齿轮继续旋转,胶液被齿槽携带,沿泵壳内壁分两路向出口侧移动。当齿轮在出口侧重新进入啮合时,齿槽中的胶液被轮齿挤压排出,形成高压输出。每转一圈,泵排出的胶液体积是固定的,这就是齿轮泵容积计量的基础。通过调节齿轮的转速,就可以精确控制单位时间内的输出流量。
齿轮的齿形设计对泵的性能有显著影响。直齿齿轮加工简单、成本较低,适用于中低压力和常规流量的场合。斜齿齿轮在啮合过程中同时参与啮合的齿数更多,传动更平稳,流量脉动更小,噪音也更低,适合对涂布均匀性要求较高的场景。齿轮表面通常经过硬化处理,如渗氮或淬火,以提高齿面的硬度和耐磨性。齿形的加工精度直接决定啮合间隙的均匀性,高精度齿轮能够在保证灵活转动的同时,将内泄降至最低。
流量控制精度是衡量齿轮泵性能的核心指标。由于齿轮泵每转排量恒定,理论上流量与转速呈严格的线性关系,因此通过精确控制转速就能实现精确的流量调节。变频驱动是最常用的调速方式,变频器通过改变供电频率调节电机转速,进而改变泵的输出流量。变频调速范围宽、响应快,可以根据生产速度的变化实时调整供胶量。对于需要更高精度的场合,可以采用伺服电机驱动,伺服系统的转速控制精度更高,能够实现更精细的流量调节和更快的动态响应。
压力稳定性是齿轮泵的另一项重要性能。齿轮泵的输出压力取决于出口侧的阻力,当枪体开关或管路阻力变化时,压力可能出现波动。为了保持压力稳定,系统通常在泵的出口设置回流阀或稳压装置。当压力超过设定值时,回流阀打开,多余的胶液通过回流管路返回熔缸,使系统压力保持在稳定区间。回流阀的开启压力可以根据工艺要求调节。在多枪体共用一台泵的系统中,稳压装置尤为重要,它能够补偿不同枪体开关造成的压力变化,保证正在工作的枪体出胶稳定。
齿轮泵的密封设计关系到设备能否长期无泄漏运行。泵轴伸出端需要密封装置防止胶液外漏,同时防止空气进入泵腔。常用的密封方式包括填料密封和机械密封。填料密封结构简单、维护方便,通过压紧填料实现密封,适合温度和压力适中的场合。机械密封由动环和静环组成,密封面紧密贴合,密封效果更好、寿命更长,适合高温高压和对泄漏要求严格的场景。密封件属于易损件,长期在高温环境下工作会逐渐老化,发现渗漏迹象时应及时更换。
磨损是齿轮泵长期运行中不可避免的问题。齿轮齿面、轴承和泵壳内壁在胶液的长期冲刷和摩擦下会逐渐磨损,配合间隙增大。间隙增大后,高压侧的胶液会通过间隙回流至低压侧,造成内泄,使泵的容积效率下降,表现为出胶量减少、压力不稳、噪音增大。胶液中的碳化颗粒和杂质会加速磨损,因此在泵的入口设置过滤器十分必要。定期检查泵的输出流量和压力变化,可以及时发现磨损迹象。轻微磨损可以通过调整间隙或更换轴承修复,磨损严重则需要更换齿轮或整泵。
气蚀是齿轮泵运行中需要防范的异常现象。如果泵的吸入阻力过大、熔缸胶位过低或胶液粘度过高,吸液腔可能无法完全充满,形成局部真空或气泡。气泡随胶液进入高压区后迅速破裂,产生冲击和振动,长期作用会损坏齿轮和泵壳表面。气蚀发生时通常伴随明显的噪音和振动,输出流量也会不稳定。预防气蚀的措施包括保持足够的胶位、定期清理入口过滤器、避免转速过高、确保吸入管路通畅。对于高粘度胶液,应适当降低泵的转速,给吸入过程留出充足时间。
在应用配置方面,齿轮泵的规格需要根据用胶量和涂布方式来选择。泵的排量决定了在特定转速下的流量范围,排量过小无法满足最大用胶需求,排量过大则在低流量时转速过低、稳定性下降。连续涂布工艺适合选用流量均匀的齿轮泵,通过变频调速匹配生产线速度。间歇点胶工艺中,齿轮泵可以配合点胶阀工作,泵保持连续运转,通过阀门的快速开关控制出胶时序。在需要复杂路径的自动化点胶场景中,齿轮泵主机可以与三轴点胶机平台配合,由泵提供稳定的胶液压力,运动平台控制点胶路径。
枪体和管路的配置同样影响齿轮泵的工作效果。从泵出口到枪体的输胶管路应尽量缩短,减少弯头和截面变化,降低流阻。管路和枪体都需要加热保温,防止胶液在输送过程中降温。根据涂布工艺的不同,可以在泵的出口连接不同类型的枪体,如条状点胶枪、纤维喷枪或涂布刮枪。需要大面积均匀喷涂时,可搭配喷胶枪,利用气压将胶液雾化。快换接头使枪体切换更加便捷,一台泵可以服务多种工序。
日常维护是延长齿轮泵寿命的关键。每次开机前应检查泵的转向是否正确、有无异常声响。入口过滤器需要定期清理,防止碳化颗粒和杂质进入泵腔。运行中注意观察压力和流量是否稳定,发现异常及时排查。长期停机前,应让泵在低温状态下继续运转一段时间,将泵腔内的胶液排出,或使用专用清洗剂清洗泵腔,避免残胶碳化后卡死齿轮。密封件和轴承属于定期更换件,应根据使用频率制定更换周期。建立维护记录,记录每次检修的内容和更换的部件,有助于掌握泵的状态变化规律。
选型时还需要关注温度适应性。热熔胶齿轮泵需要在胶液的工作温度下长期运行,泵体材料和密封件都必须耐受相应的温度。不同胶种的工作温度不同,选型时应确认泵的耐温范围满足胶种要求。对于需要频繁更换胶种的生产场景,应选择便于拆解清洗的泵型,减少换胶时的清理工作量。泵的安装方式也需要考虑,卧式安装和立式安装各有适用场景,应根据设备整体布局来确定。作为热熔胶机的核心部件,齿轮泵的选型和配置需要与熔缸、管路和枪体整体匹配。
随着制造工艺的进步,齿轮泵的加工精度和材料性能不断提升。高精度数控加工使齿轮齿形和泵壳内腔的尺寸误差更小,配合间隙更均匀,容积效率更高。新型耐磨材料和表面处理技术延长了泵在高粘度、含填料胶液工况下的使用寿命。集成化设计将泵、电机、减速器和控制器组合为一体,减少了安装空间和传动损耗。智能化监控功能可以实时采集泵的转速、压力和温度数据,在出现异常时及时报警,为预测性维护提供依据。
总体而言,热熔胶齿轮泵以其容积式计量原理和稳定的输出特性,在热熔胶供胶系统中占据核心地位。理解齿轮啮合输胶的工作原理、掌握转速与流量的对应关系、做好密封维护和磨损监测,能够充分发挥齿轮泵的性能优势,保障涂布和点胶质量的一致性。对于设备使用者而言,根据实际用胶需求选择合适的泵规格和驱动方式,并建立规范的维护制度,是实现供胶系统长期稳定运行的重要基础。