点胶机的插补运动与胶路轨迹控制
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年09月29日
信息摘要:
点胶质量不仅取决于出胶量是否稳定,也取决于出胶机构能否沿着要求的路径精确运动。在实际生产中,胶路往往不是简单的直线,而是包含圆弧、圆角和各种不规则轮廓,需要多个运动轴协同动作才能完成。点胶机通过插补运动把若干独立的运动轴组织成协调的连续轨迹
点胶质量不仅取决于出胶量是否稳定,也取决于出胶机构能否沿着要求的路径精确运动。在实际生产中,胶路往往不是简单的直线,而是包含圆弧、圆角和各种不规则轮廓,需要多个运动轴协同动作才能完成。点胶机通过插补运动把若干独立的运动轴组织成协调的连续轨迹,使胶点或胶线准确落在设定位置。理解插补运动的原理和轨迹控制方式,有助于在编程和调试中获得更稳定的胶路。
所谓插补,是指控制器根据给定的起点、终点以及轨迹形状,实时计算出轴在运动过程中需要经过的一系列中间点,并控制各轴按照这些点协同运动。对于平面或空间中的点胶轨迹,操作人员通常只需给出关键的编程点和轨迹类型,控制器便会在相邻编程点之间自动补足密集的中间位置,使运动轨迹连续、平滑。插补把复杂的路径问题转化为对若干关键点的描述,既简化了编程,又保证了轨迹的一致性。
直线插补是最基本的轨迹形式,控制器控制相关轴以协调的速度同时运动,使出胶机构沿起点到终点的空间直线移动,并保持合成速度稳定。在直线运动中,各轴按照方向比例分配位移,避免某一轴单独先行或滞后。对于边框粘接、直缝涂胶等规则路径,直线插补程序简单、运行稳定,是应用最普遍的轨迹方式。
圆弧插补用于沿圆形或弧形路径施胶,控制器根据圆弧上的端点以及圆心或半径信息,计算出逼近圆弧的点群,控制轴沿弧线连续运动。圆弧插补可以在平面内由两个轴完成,也可以在空间中由三个轴协同完成空间圆弧。对于圆形端盖、弧形轮廓和圆角部位的粘接,圆弧插补能够避免用多段短直线拼接近似圆弧所带来的折线痕迹,使胶路更加圆滑、连续。
拐角处理是连续轨迹控制中的重点。当胶路在两段路径之间出现方向变化时,如果运动轴仍以原速度直接转折,会产生冲击、超调或偏离轨迹,拐角处还容易出现堆胶或断胶。为此,点胶控制系统通常引入速度前瞻和拐角过渡:控制器在到达拐角前预先识别方向变化,适当降低速度,并在拐角处用圆弧过渡或自动圆角,待方向平顺后再恢复速度。这样既保证了轨迹与设定路径的吻合,又减少了停顿和振动,使拐角胶路连续、均匀。
驱动系统的响应一致性直接影响插补轨迹的精度。运动轴多由伺服或步进系统驱动,伺服方案具备位置和速度闭环,响应快、跟随性好,并可通过摩擦补偿等手段改善圆弧上的象限痕迹,减小低速运动时的爬行。各轴的动态响应保持一致,合成轨迹才能准确落在设定路径上;若各轴响应不一,圆弧和拐角处就会出现形状偏差。调试时通常需要整定加减速和伺服参数,使运动既快速又平稳。
轨迹控制还要与出胶控制保持同步。出胶机构需要在运动到设定位置时及时开启、在轨迹结束时及时关闭,并在变速过程中相应调整胶量,避免起点堆胶、终点拉丝或速度变化时胶线粗细不均。当出胶机构采用喷胶枪进行喷涂时,运动速度还要与喷涂量和喷幅匹配;稳定的熔融供胶则由热熔胶机主机保证,使胶液在连续运动中黏度和流量保持稳定。
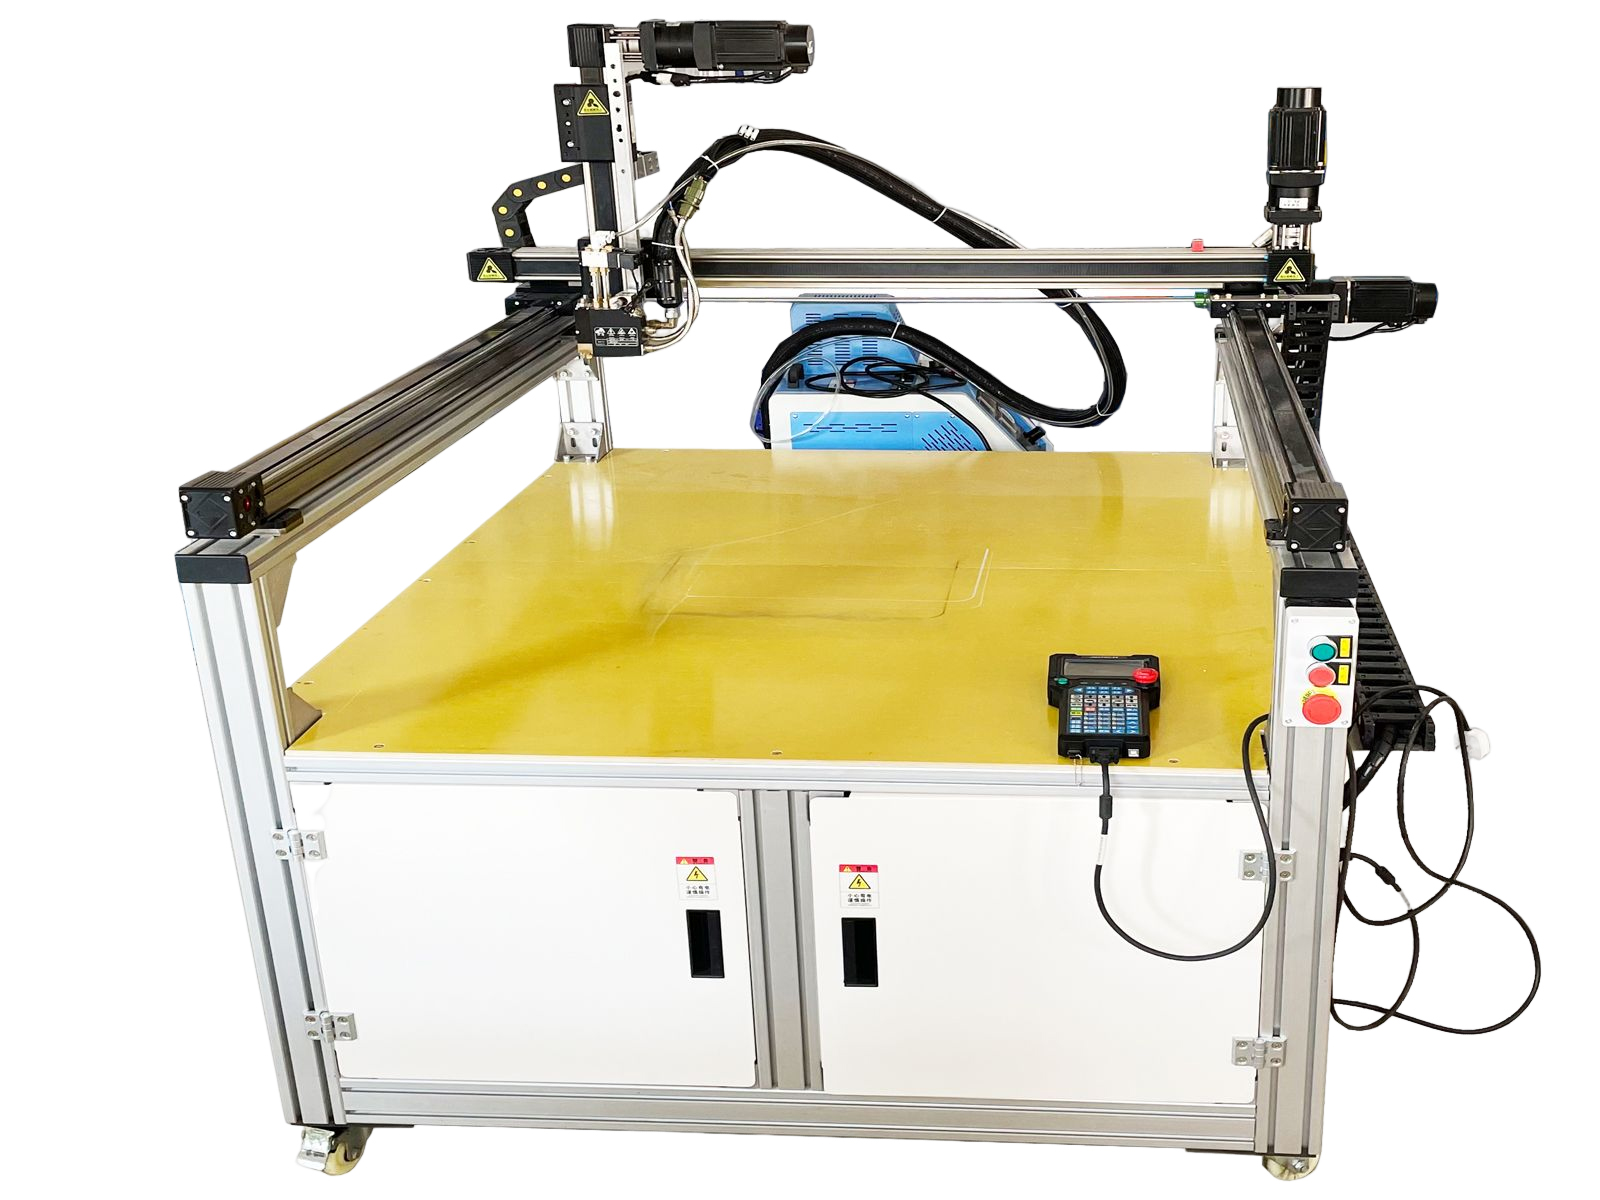
上述直线、圆弧插补以及拐角前瞻等能力,集中体现在三轴点胶机的运动控制系统中,它能够在工作平面内连续完成点、线、弧、圆以及不规则曲线的施胶,部分系统还支持由CAD图形转换路径,进一步简化复杂轮廓的编程。运动与出胶的良好配合,是这类设备稳定工作的基础。
点胶机通过插补运动把多个运动轴组织成连续、平滑的胶路轨迹,直线插补保证规则路径,圆弧插补实现圆滑轮廓,速度前瞻和拐角过渡则解决方向变化时的稳定问题。在实际应用中,把运动轨迹、驱动响应和出胶同步三方面调试到位,并使运动速度与胶量、喷幅相匹配,才能让胶点和胶线准确、均匀地落在设定位置,稳定满足各种轮廓的点胶工艺要求。