点胶嘴的选型对出胶量与胶点形态的影响
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年09月29日
信息摘要:
点胶嘴是胶料离开设备、落到工件前的最后一段通道,它的形状和尺寸直接决定胶点的大小、胶线的粗细以及出胶是否稳定。同样的供胶压力和胶料,换上不同的点胶嘴,得到的胶量和胶点形态可能差别明显。因此点胶嘴虽小,却是影响点胶质量的关键环节。在实际生产中
点胶嘴是胶料离开设备、落到工件前的最后一段通道,它的形状和尺寸直接决定胶点的大小、胶线的粗细以及出胶是否稳定。同样的供胶压力和胶料,换上不同的点胶嘴,得到的胶量和胶点形态可能差别明显。因此点胶嘴虽小,却是影响点胶质量的关键环节。在实际生产中,根据胶料黏度、所需胶量和胶点形态选择合适的点胶嘴,并配合恰当的点胶高度,是获得稳定点胶效果的基础。
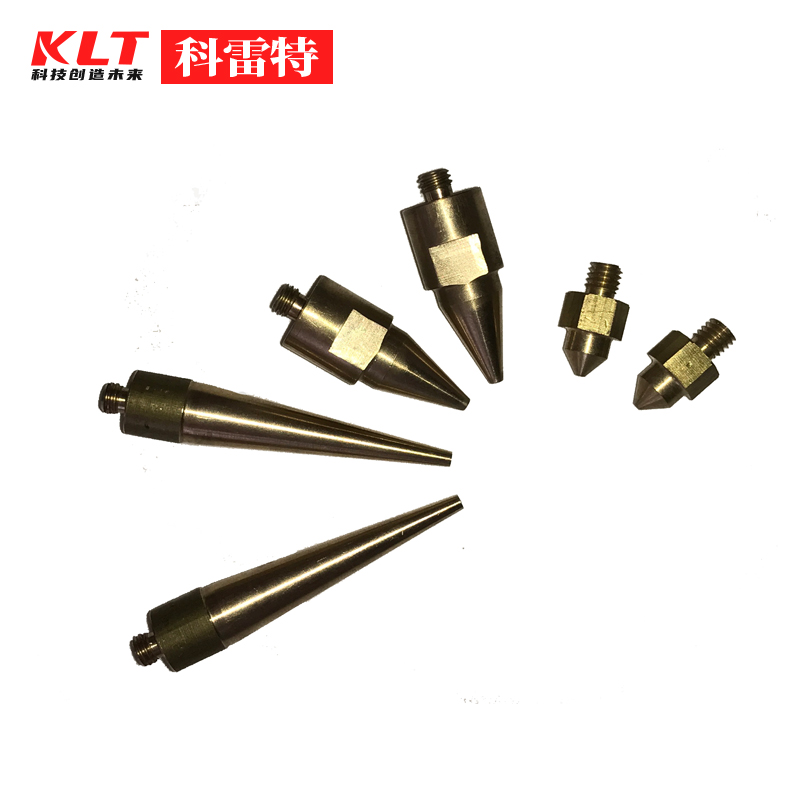
点胶嘴的内径是最核心的参数,它与胶点直径密切相关。在常见的接触式点胶中,胶料从点胶嘴流出后在工件表面铺开,形成的胶点通常比点胶嘴内径大,工程上常把点胶嘴内径选在所期望胶点直径的约一半,再通过胶量和点胶高度微调胶点大小。内径偏小,胶点和胶线更细,适合小部位、高密度的施胶,但过小会使出胶阻力增大、胶点固定不牢,还容易堵塞;内径偏大,出胶顺畅、流量大,但胶点过大可能干扰邻近部位,精细场合难以控制。
点胶嘴的选择还要与胶料黏度和所需流量匹配。低黏度胶料流动性好,若内径过大容易出现自流和滴胶,需要较小的口径并配合适当的回吸或断胶控制;高黏度胶料流动阻力大,口径过小会使出胶费力、胶量不足甚至断流,需要较大的口径和足够的供胶压力。点胶嘴的规格常以号数表示,号数越大、内径越细,选型时应同时关注内径和外径,结合胶料黏度和目标胶量确定,而不是只看单一尺寸。
出胶口的形状影响胶点的一致性。出胶口应保持正圆、边缘光滑,若出口变形、有毛刺或挂胶,胶料流出方向和落点会不稳定,胶点容易偏斜、拖尾,胶料还会在嘴外堆积,使后续点胶越来越不稳定。点胶嘴属于易损件,长期使用后出现磨损、划伤或碳化残留时应及时更换,仅靠清洗往往难以恢复到稳定状态。
点胶嘴的针尖形状需要结合施胶部位的可达性选择。直嘴适用于大多数开阔表面的点胶,弯嘴则用于侧壁、凹槽或周围有遮挡、直嘴难以垂直靠近的部位。无论直嘴还是弯嘴,点胶时都应使出胶口与工件表面保持合适且一致的距离:点胶嘴过高,胶料下落过程中容易拉丝、落点发散;过低或直接接触工件,则可能刮蹭胶点、堵塞出口,影响胶量和胶形。
点胶嘴的稳定工作离不开供胶和运动的配合。点胶嘴通常安装在喷胶枪或点胶阀的末端,由阀针控制胶料的启闭,出胶口与阀体内流道衔接是否顺畅,会影响断胶是否干脆;稳定黏度和流量的胶料则由热熔胶机主机供给,避免因黏度波动导致相同点胶嘴出胶量变化。在连续轨迹点胶中,点胶嘴随三轴点胶机平台运动,出胶时机要与运动速度同步,速度变化时胶量也应配合,才能保证胶点大小和胶线粗细一致。
点胶嘴通过内径、出口形状和针尖形态决定出胶量与胶点形态,是点胶工艺中最直接的执行部件。选型时把内径与目标胶点、胶料黏度和所需流量对应起来,保持出胶口正圆完好,并控制好点胶高度,再与供胶、启闭和运动控制良好配合,就能获得大小合适、形态稳定、落点准确的胶点和胶线。在实际生产中,建立常用点胶嘴与胶料、产品的对应关系并及时更换磨损件,是稳定点胶质量、减少返工的有效做法。
- 上一篇:护理垫自动化包装中的热熔胶封口工艺
- 下一篇:点胶机的插补运动与胶路轨迹控制