高速涂胶中的供胶补偿与稳压快速响应
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年09月29日
信息摘要:
在高速自动化涂胶生产中,供胶系统能否快速、稳定地把熔融胶料送到出胶头,直接决定胶量是否均匀、首尾是否缺胶。生产线速度越快,对供胶的响应和压力稳定要求越高:开胶时胶料要迅速到位,连续运行时压力要保持稳定,速度变化和多工位切换时供胶要及时跟上。
在高速自动化涂胶生产中,供胶系统能否快速、稳定地把熔融胶料送到出胶头,直接决定胶量是否均匀、首尾是否缺胶。生产线速度越快,对供胶的响应和压力稳定要求越高:开胶时胶料要迅速到位,连续运行时压力要保持稳定,速度变化和多工位切换时供胶要及时跟上。供胶补偿和稳压装置正是为应对这些要求而设置。理解高速运行中的供胶特点和补偿原理,有助于保证高速涂胶的质量稳定。
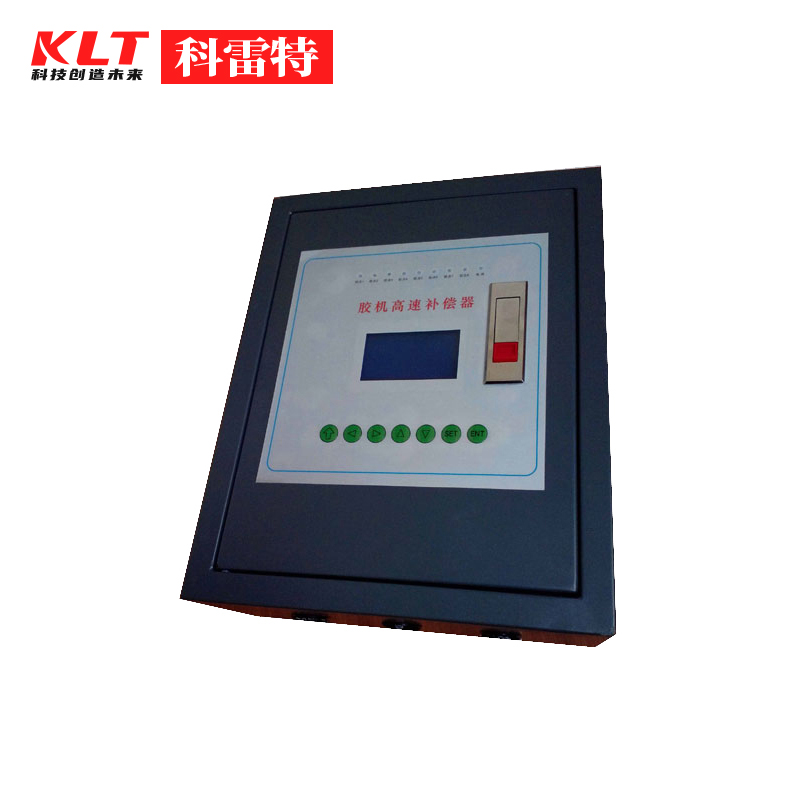
高速涂胶对供胶的挑战,集中在响应速度和压力稳定上。开胶瞬间,如果供胶压力建立缓慢,生产线已经开始运行而胶料尚未到位,就会出现起始段缺胶、胶点偏小;连续运行中,供胶压力波动会使出胶量随之变化,造成胶点和胶线粗细不均;当生产线加减速或多个工位交替出胶时,瞬时用胶量变化,供胶若不能及时补偿,压力会跌落或冲高。速度越高,这些变化发生得越快,对供胶系统的动态响应要求也越高。
供胶压力波动有其客观成因。胶泵的输出本身存在一定脉动,长距离胶管在输送中会带来压力损失和延迟,多个出胶头同时或交替工作时会相互影响,启停和加减速则造成瞬时流量变化。这些因素叠加,使供胶压力并不天然恒定。高速补偿装置通过在供胶回路中设置蓄压和补偿结构,缓冲压力波动,在瞬时用胶量增大时补充胶料、在压力偏高时吸收冲击,使送到出胶头的压力保持平稳。
稳压的意义在于使出胶量一致。出胶量与供胶压力密切相关,压力稳定,相同出胶时间下的胶量才稳定,胶点大小和胶线粗细才能一致。对于高速生产线,仅靠供胶主机的压力调节往往响应不够及时,补偿装置就近布置在出胶部位附近,能够缩短压力传递路径、加快响应,使开胶时压力快速建立、用胶变化时压力不明显跌落。合理的压力设定同样重要,压力应满足高速出胶需要,又不宜过高,以免加重滴漏和胶形波动。
快速响应不仅指供胶,也指出胶的启闭。开胶时出胶阀要迅速打开、胶料马上流出,关胶时要快速断胶、收尾干净,使高速运行中每个产品的施胶起止位置准确。出胶启闭与生产线的位置信号、运动速度同步,速度变化时出胶时间和胶量配合,避免高速时胶量不足、低速时堆胶。把供胶压力、出胶启闭和运动控制协同起来,才能在高速节拍下保持施胶一致,而不是让首尾和变速段成为质量薄弱环节。
高速涂胶的设备配合围绕供胶、出胶和运动展开。稳定的压力和流量由热熔胶机主机配合补偿装置提供,补偿器缓冲脉动、稳定压力;快速启闭和干净断胶由喷胶枪完成,出胶时机与位置信号联动。在需要按路径高速施胶的场合,出胶头由三轴点胶机平台带动,供胶补偿、出胶启闭与运动精确同步,连续涂布和快速固化的工艺并不改变。
高速涂胶中的供胶补偿,通过缓冲压力波动、稳定供胶压力和加快响应,解决了高速运行中起始缺胶、胶量不均和变速波动等问题。在实际应用中,合理设置补偿和稳压、就近布置以缩短响应路径,把供胶压力、出胶启闭与运动速度同步稳定,并由供胶主机、补偿装置、喷胶枪和运动平台协同,就能在高速节拍下获得胶量一致、起止准确的涂胶效果。理解供胶补偿与稳压快速响应的作用,是高速生产线稳定运行的重要保障。
- 上一篇:模块式纤维喷枪的结构与均匀喷丝工艺
- 下一篇:护理垫自动化包装中的热熔胶封口工艺