模块式纤维喷枪的结构与均匀喷丝工艺
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年09月30日
信息摘要:
在大面积复合和粘接中,纤维喷涂是一种常用的施胶方式。它让热熔胶在喷出时被气流拉成细长胶丝,胶丝交错沉积在材料表面,形成疏松的网状胶层,既能保证足够的粘接面积,又比满涂更节省胶料,固化后还具有手感柔软、透气性较好的特点。纤维喷枪是实现这一工艺
在大面积复合和粘接中,纤维喷涂是一种常用的施胶方式。它让热熔胶在喷出时被气流拉成细长胶丝,胶丝交错沉积在材料表面,形成疏松的网状胶层,既能保证足够的粘接面积,又比满涂更节省胶料,固化后还具有手感柔软、透气性较好的特点。纤维喷枪是实现这一工艺的核心部件,模块化的纤维喷枪可以通过多个喷丝模块并排组合,获得不同的喷涂宽度,适应幅宽变化的卷材和片材。理解模块式纤维喷枪的结构、喷丝原理和工艺调节,有助于获得均匀、稳定、用胶合理的纤维涂层。
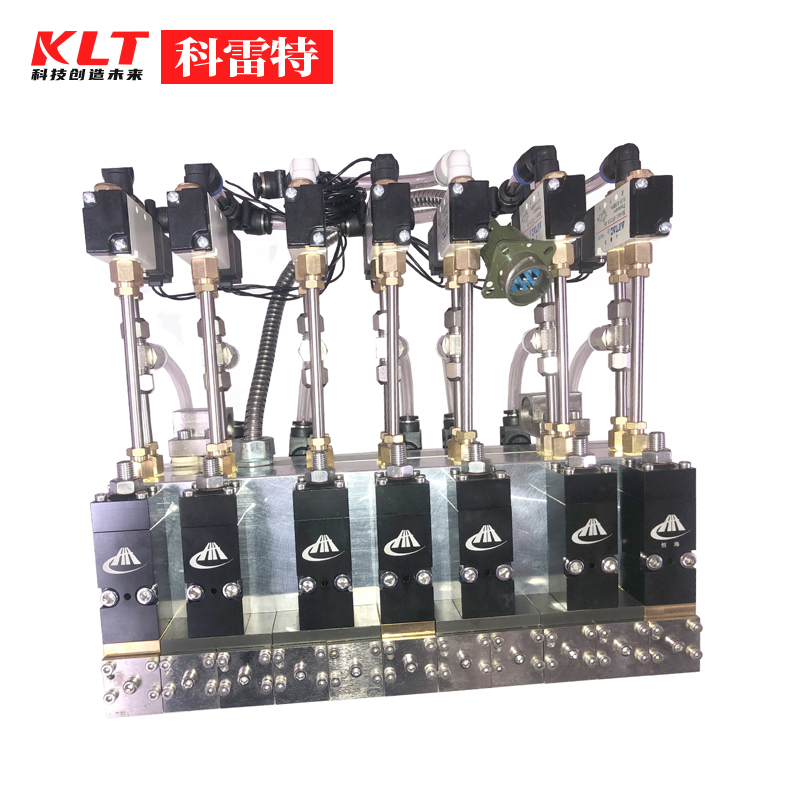
纤维喷枪在结构上同时引入胶路和气路。熔融胶料经胶管送到枪体,从喷嘴的小孔或狭缝中定量挤出;与此同时,压缩空气从喷嘴周围的气孔高速喷出,对刚流出的胶料产生剪切和拉伸,把较粗的胶流拉成细丝。为了让胶丝不规则地交错、形成网状而不是平行铺成直线,枪内常通过两路气流的交替、振荡或旋流结构,使胶丝在下落过程中左右摆动或旋转,随机铺落在材料表面。胶丝越细、摆动越充分,形成的网越均匀疏松;通过控制胶量和喷丝速度,可以调整胶网密度和单位面积用胶量。整个过程在胶料喷出到落附的很短时间内完成,因此对胶温、气压和流量的配合要求较高。
模块式纤维喷枪把喷丝功能做成分立的喷丝模块,每个模块包含独立的胶道、气路和喷嘴,具备一定的喷涂宽度。多个模块沿横向安装在同一根横梁或加热胶座上,并排拼接即可覆盖更宽的幅面,模块数量按产品幅宽和所需喷幅增减。由于各模块独立出胶、独立进气,当某个喷嘴堵塞或需要检修时,可以单独更换该模块而不必整体拆枪,维护更方便;在幅面较窄时,也可以只开启部分模块,避免在边缘空喷。模块与胶座之间一般通过定位面和紧固件保证喷嘴高度、角度一致,加热则由整体或各模块分别完成,使各模块胶料黏度相同、出丝状态一致。
纤维喷丝的质量受多个参数共同影响。胶温决定黏度,温度偏低时胶料黏稠、不易拉细,会出现粗丝、断丝或堵塞,温度偏高又可能使胶丝过细、飞丝增多甚至胶料降解;气压提供拉伸和摆动的动力,气压不足胶丝拉不细、网层偏厚,气压过大则飞丝、乱丝明显并增加能耗;胶量与生产线速度要匹配,流量过大单位面积胶量偏高、胶网变密变硬,流量过小则粘接点不足。喷距同样关键,距离过近胶丝来不及充分摆动和拉开,喷幅窄、分布不均,距离过远胶丝飘移、落附位置不准并产生飞丝。这些参数需要根据胶种、材料和车速综合调试,并在生产中保持稳定。
模块式纤维喷枪本身属于喷胶枪的一种,常与自动生产线的往复机构或固定横梁配合,对卷材连续喷涂;稳定熔化、过滤并以恒定压力输送胶料的是热熔胶机主机,胶压和胶温的波动会直接反映为各模块出丝粗细的变化。对于需要在平面或特定轨迹上做点状、条状施胶的工序,则更多采用三轴点胶机及相应点胶阀,与纤维喷涂的网状施胶形成互补,按粘接部位的要求选择胶形。
纤维喷涂广泛用于纺织品复合、包装材料、卫生用品和家具等需要柔软、透气粘接层的场合。调试时应先设定胶温和气压,待温度稳定后出胶,观察胶丝粗细和摆动情况,再根据喷幅和胶量调整流量与喷距;多模块组合还要检查相邻模块交界处是否存在漏喷或重叠,必要时微调模块间距和角度。日常维护要保持喷嘴和气孔清洁,胶料碳化、杂质堵塞会造成个别模块不出丝或丝形异常,应按规程定期清理或更换;胶路过滤也需保持有效,防止杂质进入细小喷嘴。若发现幅面两侧与中部胶量不一致,应检查各模块加热温度、气压和磨损情况,使整幅涂层均匀。
模块式纤维喷枪通过气流把热熔胶拉成细丝并使其交错成网,再借助模块化拼接适应不同幅宽,具有用胶省、涂层柔软、便于维护的特点。掌握其喷丝原理、模块组合方式以及胶温、气压、流量、喷距的调节规律,并做好喷嘴清洁和供胶稳定,就能在大面积复合中获得均匀一致的纤维胶层。把设备结构、工艺参数和日常保养结合起来,纤维喷涂就能在保证粘接强度的同时,兼顾材料手感与用胶经济性。
- 上一篇:多头组合流线枪的分路施胶与批量涂布
- 下一篇:高速涂胶中的供胶补偿与稳压快速响应