小型保压式热熔胶机怎样稳定出胶:小批量作业调试要点
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年10月06日
信息摘要:
在工艺品、电子配件、化妆镜、礼品盒以及各类小批量粘接工序中,常常面临订单品种多、单次用胶量小、换产频繁的情况。若为此配置大容量熔胶设备,不仅升温等待时间长、换胶清机麻烦,胶液长时间停留还容易老化碳化;而一台小型保压式热熔胶机就能很好地匹配这
在工艺品、电子配件、化妆镜、礼品盒以及各类小批量粘接工序中,常常面临订单品种多、单次用胶量小、换产频繁的情况。若为此配置大容量熔胶设备,不仅升温等待时间长、换胶清机麻烦,胶液长时间停留还容易老化碳化;而一台小型保压式热熔胶机就能很好地匹配这类需求。它体积小、移动方便、升温快,用压缩空气维持稳定压力,把熔化的胶液送到枪头,既适合小批量连续作业,也便于在不同工位之间灵活转用。
保压式供胶是怎样工作的
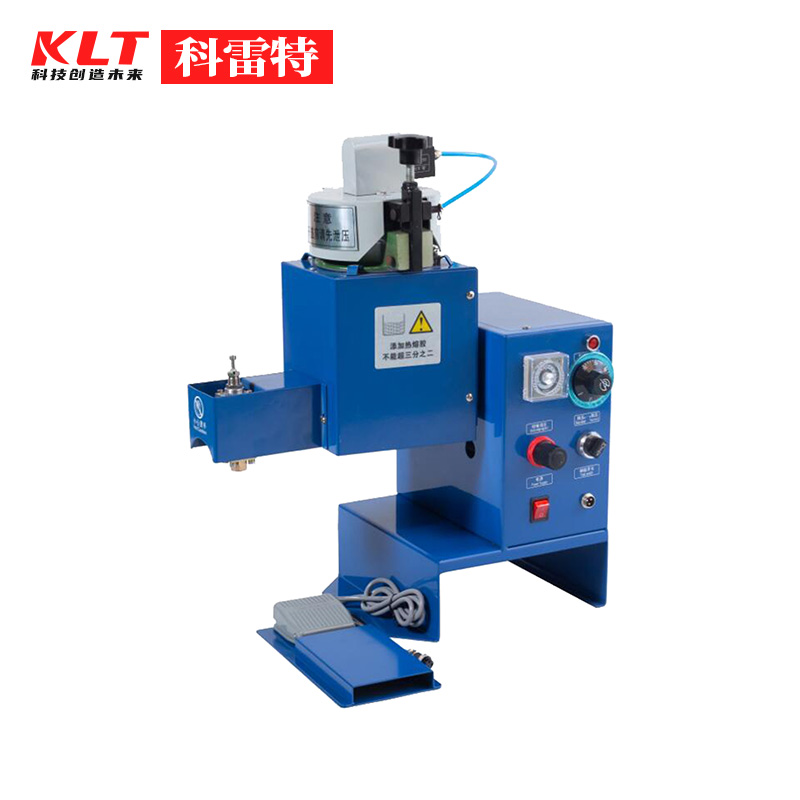
保压式供胶的原理并不复杂。胶块或胶粒加入小容量胶桶后,在加热区熔化成液态;打开保压阀,压缩空气进入密闭胶桶,在胶液上方形成稳定气压,靠这层气压把胶液经输胶通道压送到枪体;扣动开关或踩下脚踏,胶液便从喷嘴流出,松开则停止。与靠泵体输送的机型相比,气压式结构简单、动作直接,通过调节气压大小就能改变出胶量,操作门槛低。也正因如此,这类热熔胶机,对气源有明确要求,气压不足时胶液难以被稳定压出,会出现出胶断续甚至打不出胶的情况,作业前应确认气压达到设备要求并处于保压状态。
小批量作业为何偏爱小型机
小容量胶桶是小型机的一大特点。胶量少意味着升温更快,开机后较短时间就能进入工作状态,减少等待;换胶、换色或更换胶种时清理量小,能更快完成切换,契合多品种、频繁换产的节奏。机身轻便、占地小,带滚轮或提手的机型可以在不同工序、不同车间之间移动,一台设备服务多个工位,对场地和预算都更友好。对于打样、试制和用量不大的常规生产,小型机在灵活性与经济性上的优势尤为明显。相比直接使用手持胶枪,小型机配合输胶管路和枪头,长时间作业更省力、出胶也更稳定;相比大型集中供胶系统,它又省去了复杂的管路铺设与维护,投入更轻。对场地有限、订单波动较大的车间,这种够用、好用、好挪动的设备更容易安排产能,也降低了设备闲置的风险。
气压是稳定出胶的核心
保压式机型出胶稳不稳,关键看气压。首先要保证气源稳定、充足,供气压力偏低或用气高峰时压力跌落,出胶就会时大时小;气管接头松动、管路漏气也会让压力难以保持。调试时应把调压阀设在设备推荐的工作区间,常见小型热熔胶设备的工作气压多在约0.4至0.6MPa,开机喷胶后再观察压力表是否稳定,若一踩脚踏压力就明显下降,说明供气不足或存在泄漏。出胶量大小通过气压调节,调整后应试喷确认,避免一次调得过大造成堆胶。
温度与熔胶要跟上
气压之外,温度同样要到位。胶液只有充分熔化、黏度合适,才能被气压顺畅推出;温度不足时胶液偏稠,出胶费力、胶路粗细不匀,还容易堵在通道和喷嘴。应按胶种推荐温度设定并等待各温区稳定,不要刚到设定温度就急于作业。小胶桶虽然升温快,但连续用胶时也要注意及时补胶,避免胶位过低影响熔胶与供胶的稳定;补胶后留出熔化时间,再恢复正常节奏。
保压泄压与操作方式
小型保压机上通常设有保压与泄压切换,需要出胶时把阀旋到保压位置,气压进入胶桶即可正常工作;开盖加料或暂停不用时则切到泄压,排出桶内气压,既保证安全,也防止误踩脚踏造成溢胶。出胶控制常见手动开关与脚踏两种方式,脚踏可以解放双手,便于一边固定工件一边施胶,胶量大小由气压和踩踏节奏共同控制。操作中若踩下脚踏却打不出胶,应先检查是否已经保压、气压是否达到要求,而不是反复踩踏,这些细节在新机上手时尤其需要留意。
与喷胶、点胶设备的配套
小型保压式热熔胶机是熔胶与供胶的核心,具体施胶还要配合适的执行部件。需要条状、面状喷涂或较大面积上胶时,可在出胶端配置喷胶枪,通过气压和枪体把胶液均匀喷出;若工件要求精确的胶点、胶线,或需要沿指定轨迹自动施胶,则更适合采用三轴点胶机,由程序控制路径和胶量。实际生产中常按工序组合:供胶统一由热熔胶机完成,大面积喷涂交给喷胶枪,精密轨迹点胶交给点胶设备,各司其职。
出胶不稳怎样排查
作业中若遇到出胶不均,可按气、温、堵三个方向逐项排查。先看气压是否稳定、保压阀是否处于正确位置、气路有无泄漏;再看温度是否达到要求、胶液是否充分熔化;若气和温度都正常仍出胶不畅,多为滤网或喷嘴被杂质、碳化胶堵塞,应按规程清理滤网、疏通或更换喷嘴。胶桶内杂质过多、胶料反复加热也会影响供胶,日常应使用洁净胶料,并避免不同胶随意混用。
日常维护要点
小型机结构简单,维护也不复杂。作业结束后应按要求泄压、排空或处理残胶,长时间停用做好喷嘴和枪体防护,防止胶液固化堵塞;定期检查密封件、气管和接头,发现老化、漏气及时更换;保持胶桶和滤网清洁,减少碳化与杂质堆积。开盖加料前务必先泄压,确认无压后再操作,既安全,也避免胶液被气压顶出。做好这些基础保养,小型保压机就能长期保持稳定、顺畅的出胶状态。
小批量、多品种的精细粘接,讲究的是灵活切换与稳定一致。理解保压式供胶靠气压推胶的原理,把气源、压力和温度调到合适状态,并配合喷胶枪或点胶设备完成不同施胶需求,再加上用后清洁和定期保养,小型保压式热熔胶机就能在有限的用胶量下,稳定胜任各类精细粘接工序。