连续生产不断胶:大容量热熔胶机的供胶保障
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年10月06日
信息摘要:
在大批量、长时间连续运转的生产线上,热熔粘接往往是其中一环,热熔胶机一旦供胶跟不上,后面的喷涂、点胶、封合就会停顿,整条产线的节奏被打乱。与小批量、间歇作业不同,连续量产对设备的熔胶速度、储胶容量、供胶连续性和长时间稳定性都提出了更高要求。
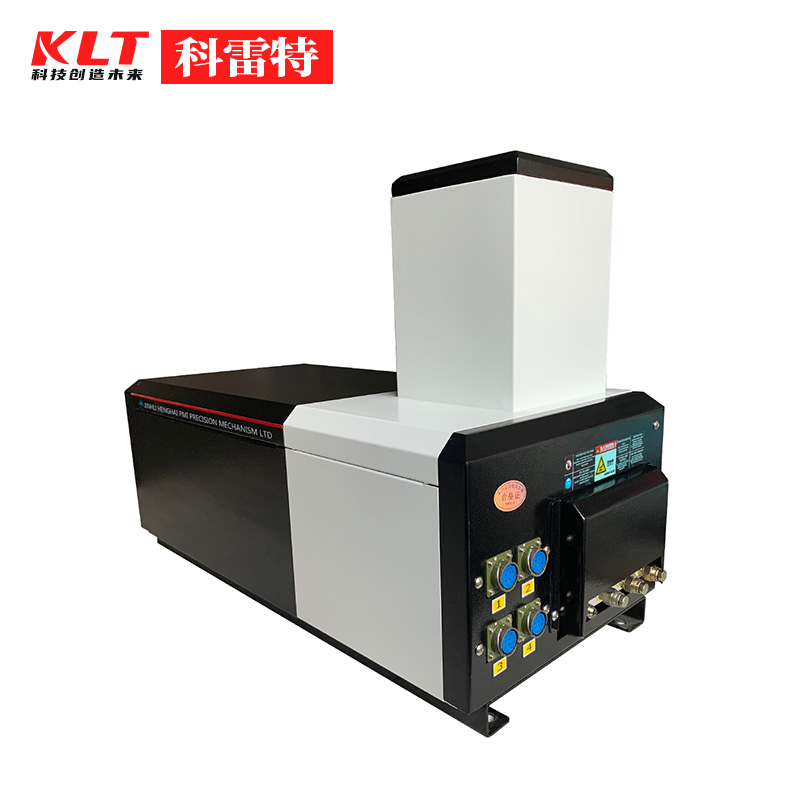
在大批量、长时间连续运转的生产线上,热熔粘接往往是其中一环,热熔胶机一旦供胶跟不上,后面的喷涂、点胶、封合就会停顿,整条产线的节奏被打乱。与小批量、间歇作业不同,连续量产对设备的熔胶速度、储胶容量、供胶连续性和长时间稳定性都提出了更高要求。大容量热熔胶机正是为这类场景设计,它通过较大的熔缸、足够的熔胶能力以及多路供胶配置,为多工位、长时间作业提供稳定胶源。它的“供得上、不断胶”究竟靠什么,又该如何选配和维护,是用好这类设备的关键。
大批量产线为什么倾向大容量机型
热熔胶机的熔缸容量,决定了一次能容纳多少胶、需要多久补一次料。小容量机型机身轻巧、升温快,适合小批量和点位作业,但在连续量产中胶液消耗快,需要频繁开盖补胶,既占用人工,又会因开盖散热、加料等待造成温度和供胶的波动。大容量熔缸单次装胶多,补料间隔明显拉长,胶位更平稳,能够支撑设备长时间连续运行而不必频繁停机加料,尤其适合用胶量大、作业时间长、不希望中途停顿的产线。当然,容量大也意味着升温所需时间更长,需要在排产时预留预热时间,并不是容量越大越好,关键是与生产节奏相匹配。
熔胶速度要跟得上用胶量
需要强调的是,熔缸能装多少胶,和单位时间能熔化多少胶是两回事,后者才是决定连续供胶能力的关键。设备的熔胶速度,是指单位时间内能把固态胶熔化成可用液态胶的量;如果产线用胶速度长期高于设备熔胶速度,缸内液态胶就会“入不敷出”,胶位逐渐下降,严重时泵会吸空、出胶断续甚至中断。因此选型时不能只看容量,还要让熔胶速度相对实际用胶量留有一定余量,在连续高负荷、多枪同时工作时仍能补得上。部分大容量机型通过预熔栅格、加大加热面积等方式提升熔化能力,目的就是缩短熔化滞后、稳定胶位。
多路供胶支撑多工位同时施胶
大批量产线往往不止一个施胶点,可能需要在产品不同位置同时上胶,或一条线上布置多把枪、多个阀。大容量热熔胶机通常提供多个出胶口,可同时连接多条加热输胶软管和多把枪、多个点胶阀,由一台主机统一熔胶、分别供胶,使多个工位按各自节拍同步作业。多路配置时要注意各支路流量和压力的分配,避免某一路用胶量大时影响其他支路的稳定性;管路越长、枪越多,对主机熔胶能力和泵输送能力的要求越高,这些都应在配置时一并核算,而不是简单地在小机型上不断加枪。
各加热区温度要均衡稳定
热熔胶的流动性对温度十分敏感,而从熔缸到输胶管再到枪阀,胶液要经过多个加热区段。大容量连续作业的机型,多采用分段独立控温,让熔缸、管路和枪阀分别保持在合适温度,避免相互干扰。任何一区温度偏低,胶液都会变稠、流动变慢、压力升高,表现为出胶无力、胶形变小甚至堵塞;温度偏高或长时间处于高温,又会加速胶液老化。实际温度还可能与面板显示存在偏差,需要定期校准。在配置和调试时,应结合胶种要求和管路长短,对照科雷特热熔胶机,合理设定并核对各段温度,使胶液从缸到枪始终保持均匀、稳定的状态。
连续运行尤其要防止胶水碳化
连续生产并不等于让胶一直处于高温。热熔胶长时间受热,尤其在设备空转、不施胶却持续高温加热时,会发生热降解,颜色逐渐变深、黏度增大,并在熔缸、管路和阀件内壁形成碳化积垢。这些碳化颗粒会随胶流动,污染胶面、堵塞滤网和喷嘴,使供胶压力和胶形发生变化,还会像磨料一样加速泵密封的磨损,且这类问题往往不会立刻报警,容易被忽视。预防的关键,是按胶种要求设定温度、避免超温和长时间空烧,在较长间歇时启用待机降温功能,让设备自动把温度降到保温状态,同时保持熔缸盖关闭、减少杂质进入,从源头减少碳化。
泵型与流量要合理匹配
大容量机型要把大量胶稳定送出,泵的输送能力必须与熔胶能力、用胶量相匹配。用胶量大、连续均匀供胶的场合,常采用大排量、连续稳定的泵,并通过调速来匹配实际流量,多路、多枪同时工作时更要保证总流量充足;以间歇点胶为主、对连续性要求不高的场合,则可采用结构简单、维护方便的泵型。胶种黏度不同,对泵的要求也不同,黏度越高,供胶所需压力和泵的适应性越要重点考虑。选型时应把熔缸容量、熔胶速度、泵排量和出胶口数量作为整体来匹配,任何一环偏小,都会成为连续供胶的瓶颈。
日常维护是连续供胶的保障
设备要长时间稳定运行,离不开规律的维护。应定期检查和清理过滤器,防止杂质、碳化颗粒进入泵和管路;关注泵、阀和管路的密封,发现漏胶、泄压及时更换密封件;按规程清理熔缸残胶和积碳,避免老胶长期滞留;定期核对各加热区温度是否准确,检查加热软管有无破损、保温是否良好。枪头侧要保持喷嘴和阀体清洁、及时清理残胶,配合科雷特喷胶枪,规范的用后清洁和停放能减少滴漏、拉丝和堵塞。把这些维护项落实到日常,才能让大容量设备在连续生产中真正做到供胶不中断。
与自动化产线协同作业
大容量热熔胶机并不只服务于人工操作,它更是自动化粘接产线的稳定胶源。主机负责持续熔胶、稳压供胶,再由管路把胶送到自动喷枪或点胶阀,与运动机构按同一节拍工作。当产品需要沿固定路径多点、重复施胶时,可以配合科雷特三轴点胶机,由设备按设定轨迹自动完成点胶、涂胶,主机则保证长时间供胶量充足、压力稳定,减少人工差异。自动化程度越高、节拍越快,供胶侧的任何波动都会被放大,因此更要重视熔胶能力余量、温度均衡和日常维护,使供胶与运动控制始终匹配。
总的来说,大容量热熔胶机对连续生产的供胶保障,来自足够的熔缸容量和较长的补料间隔,更来自跟得上用胶量的熔胶速度、匹配的泵排量、多路供胶能力以及均衡稳定的温度控制。选型时应先摸清用胶量、施胶点数量、胶种黏度和连续运行时长,让容量、熔胶速度、泵和管路都留有合理余量;使用中按胶种控温、避免空烧碳化、规律清洁过滤器和密封件、定期校准温度,就能让设备在大批量、长时间作业中持续稳定供胶,减少停机和废品,支撑产线顺畅运转。